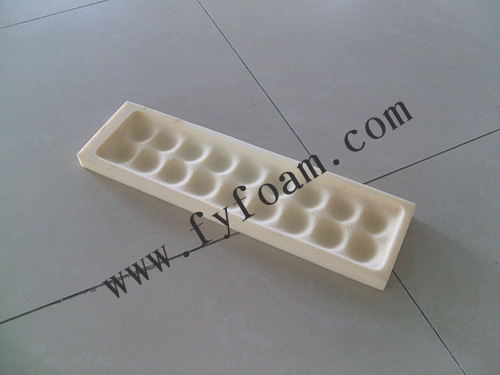
包装海绵主要用于物品缓冲、防震和固定,常见于礼盒内衬、电子元件防护、易碎品包装等,可按密度、形状和功能定制采购。那么,下面小编总结一下包装海绵设计很容易踩的坑:
一、材料选型坑(常见)
1. 只看密度,忽略硬度 / 压缩永久变形
同密度 PU 可以有不同硬度。选低密度 PU 放重物,短期看着没问题,仓储一段时间直接压塌,出现永久凹痕;硬 EVA 做镜面产品,容易刮伤漆面。
要点:反复周转优先测压缩永久变形;漆面 / 镜面优先 PU 植绒,不要裸 EVA。
2. 防静电海绵选错
买普通黑色 PU 当成防静电海绵;ESD 泡棉分表面电阻,芯片、PCB 需要 10⁶~10⁹Ω,普通导电泡棉不达标。而且防静电会随时间衰减。
3. 环境忽略:潮湿、高温
PU 开孔海绵吸水发霉;高温环境下 EVA 软化、回弹变差。海运 / 南方潮湿环境不要用裸 PU。
4. 缓冲逻辑搞反
高密度硬海绵≠缓冲更好。重物掉落到硬海绵,直接硬冲击,缓冲失效;低密度海绵一摔直接压到底(bottom out),冲击全部传到产品。
原理:海绵要在受压 10%~25% 区间吸震,不能完全压实。
二、型腔结构设计坑(CNC 雕刻内衬重灾区)
1. 型腔完全按产品尺寸画,没有预留过盈量
- 尺寸一模一样:加工公差 + 泡棉回弹,要么塞不进去,要么放几次变松、产品晃动。
- 行业常规:EVA 单边预留0.2~0.5mm 过盈,靠泡棉弹性夹紧;漆面件要适当放大一点,避免夹伤表面。
2. 没有手指让位槽(扣手位)
产品埋得深,工人只能硬撬,刮花产品,打包效率极低。小件、深腔一定要加手指缺口。
3. 内尖角直角设计
型腔内部 90° 尖角,CNC 刀 R 限制切不干净,尖角位置泡棉容易撕裂;内转角必须加 R 圆角,zui小 R≥1.5mm。
4. 隔腔薄壁太薄
两个产品槽中间隔墙太薄:软 PU<3mm、EVA<2mm,切割时容易崩边、使用中弯折断裂。多件排布时,隔墙厚度必须留足。
5. 深型腔用垂直直壁,没有拔模斜度
深度>30mm 的型腔,直壁很难取出产品,建议做 1°~3° 拔模斜度。
6. 重心没考虑,单点受力
重物靠一个尖角压在海绵上,压强极大,直接压溃泡棉。要增大承压面积,底部做支撑平台。
三、公差、图纸与打样坑
1. 图纸标注不合理
给泡棉标注金属件级别的高精度公差(±0.05mm),成本暴涨还做不到。CNC 泡棉常规公差 ±0.5mm,只有关键配合位置才收紧到 ±0.3mm。
2. 拿 CAD 理论模型做图,不核对实物
零件有注塑披锋、装配公差,3D 模型是理想尺寸,按模型开内衬,实物塞不进去。zui好扫描实物,或者拿样品给工厂打样。
3. 跳过样品验证直接量产
只看图纸确认,不做跌落、振动、堆叠测试。量产到货才发现运输晃动、塌陷,纸箱、外盒已经做好,改内衬成本很高。
建议:样品到手后做跌落测试,模拟堆叠仓储静置 72 小时看压痕。
四、配套结构与堆叠坑
1. 只设计底部海绵,不考虑上盖海绵
箱子合上之后盖子硬压产品,或者产品上下窜动;较重产品建议上下泡棉夹持定位,而不是只靠底部托住。
2. 忽略外箱强度,把所有保护交给海绵
纸箱太软,堆叠后箱体变形挤压海绵,海绵再强也扛不住。海绵负责缓冲定位,外箱负责整体结构支撑。
3. 海绵厚度不足,底部直接 “压死底”
产品重压后海绵完全压实,产品底部顶到纸箱底板,缓冲失效。底部泡棉厚度要预留余量,不能刚好等于压缩极限。
五、加工、外观与使用坑
1. 植绒 / 背胶选错
植绒 EVA 适合礼盒,但植绒层薄,尖锐产品会磨掉绒布;背胶泡棉高温仓储时胶层融化,溢胶污染产品。
2. 气味、掉渣问题
低价回收料泡棉有刺鼻味道,切割掉粉,污染光学、电子产品;出货前要做气味与粉尘测试。
3. 模切和 CNC 工艺选错,成本失控
小批量异形:CNC 合适;大批量简单平面:模切更便宜。大批量直接 CNC,单价会贵很多。



 公司地址东莞市塘厦镇隔水巷124号
 公司电话13790107933 / 13433027784
 E-mailfonyi2@163.com

 电话咨询
 QQ咨询
 手机站